知识分享

杭州铝合金壳体小批量加工:先开型腔还是先加工外壁?

2026-10-20 知识分享

杭州铝合金壳体小批量加工,型腔和外壁的先后顺序不能脱离装夹讨论。应先确定功能基准、去料后的支撑和成品状态复核,再比较粗加工与精加工如何交错安排。莱图加可以按这一思路组织项目评审,但具体路线仍需结合受控图纸、材料和首件验证。本文讨论开放型壳体的通用方案,不对应已经完成的客户加工或变形改善结果。

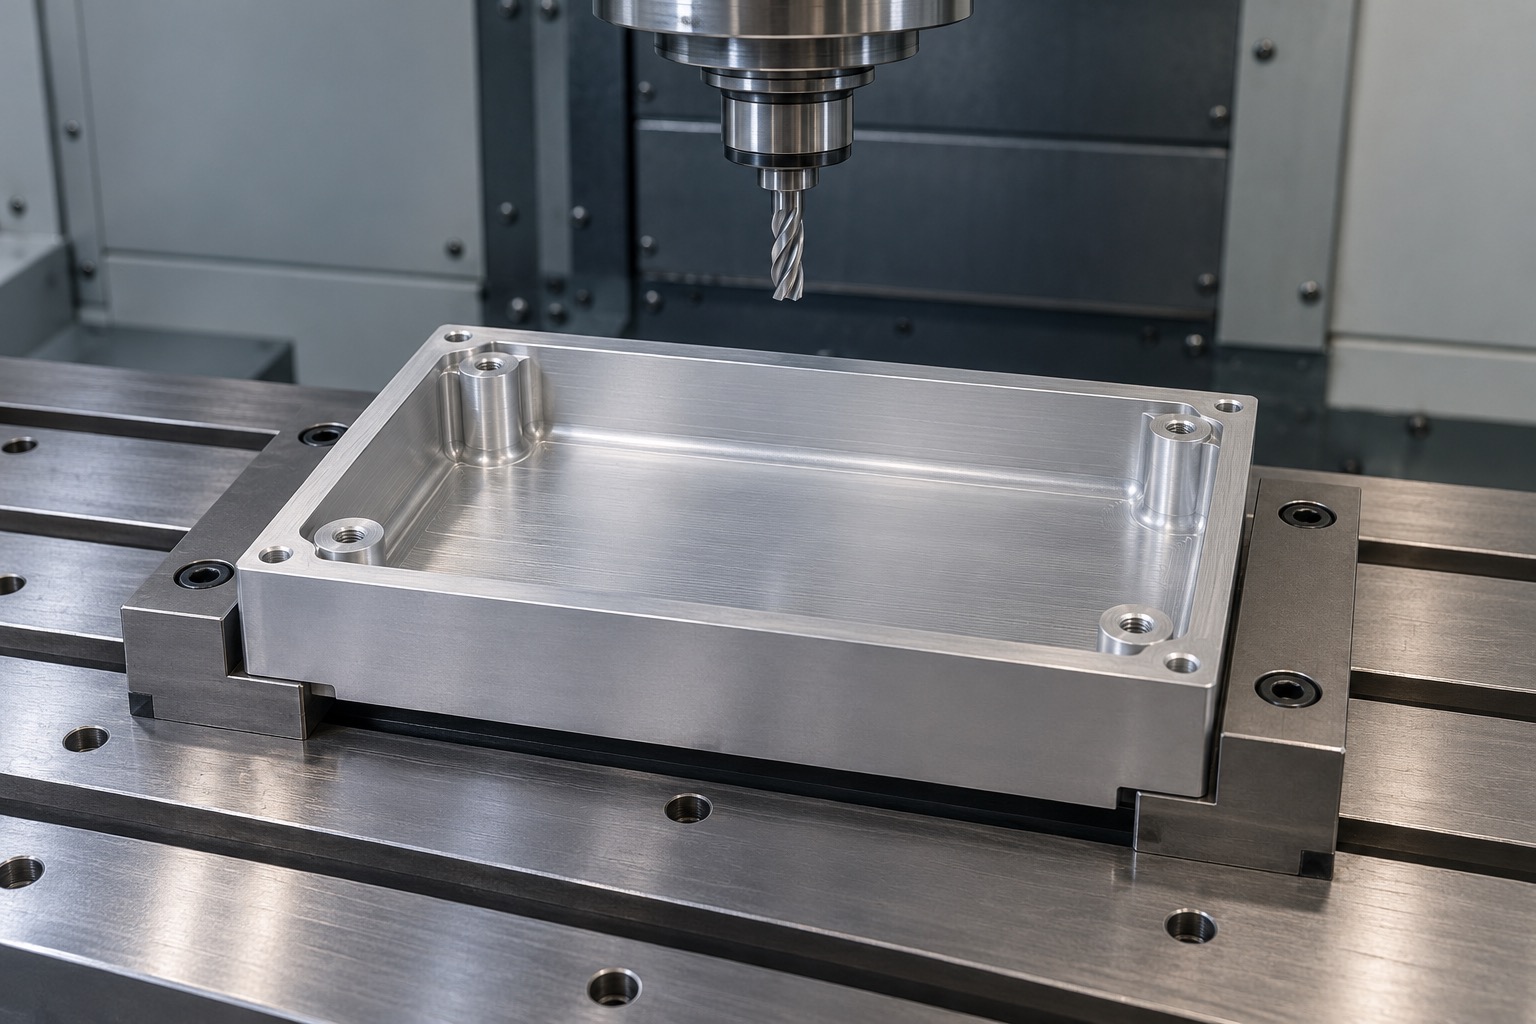
杭州铝合金壳体小批量加工:先开型腔还是先加工外壁? 示意图1
新生成的主题工艺示意,不对应真实客户项目或工厂实拍。

这里的先后顺序指什么

“先开型腔”可能只指粗加工,也可能意味着内壁与底面直接精加工到位;“先做外形”也可能只是建立定位面,而不是马上把所有外壁加工成薄壁。采购与工艺人员讨论时,应把每一步的剩余材料、夹持区域和尺寸接收状态说清,不要把完整工艺压缩成一句二选一。

本文适用于以切削去料形成内腔的金属壳体,不把成形毛坯、焊接件或其他制造路线当作同一问题。如果设计变更了壁厚、底部连接或安装凸台,需要回看原有支撑方案,而不是认为只要更新模型程序就能保持原路线。

去掉材料后,原来的夹持条件会变化

当腔体逐渐打开,零件的受力路径和局部支撑发生变化。外壁看起来仍有厚度,不代表当前夹紧位置适合后续每一刀;夹持时尺寸接近目标,也不代表松开后保持相同。建议在工艺评审中分别观察加工中、卸载后与实际验收支撑条件下的状态。

张仲玺等在《航空学报》2024年研究了材料去除过程中薄壁件残余应力演化与变形控制。该研究可以说明工艺过程状态值得关注,但其试验对象和参数不等同于一般铝壳,本文不引用其改善比例,也不据此承诺某种通用加工效果。来源:薄壁零件残余应力演化机理及变形控制方法

方案一:先建立外部基准,再分阶段开腔

当外部底面和侧面能形成稳定定位,且开腔后仍保留可夹区域时,可以评审先建立外部工艺基准,再粗开型腔、检查状态、逐步完成内壁的路线。需要明确的是,建立基准不等于立即精加工所有外部薄壁,也不等于允许夹具直接压在成品外观面。

这条路线的评审重点是:腔内切屑能否排出、刀具伸出是否适配、底部支撑能否连续、夹紧位置是否影响薄弱区域。若后续还要翻面去除工艺余量,应提前安排转移定位和保护方式,避免开完腔才发现已经没有合适的夹持位置。

方案二:保留外部刚性,再完成外壁

对于需要保留外部材料支撑的壳体,可以比较先粗开腔、暂留外部余量,待内部特征和卸载状态复核后再完成外壁的方案。该方案可能增加换装、软爪或辅助支撑需求,是否合适要看数量、允许的工艺连接和实际几何,不能仅凭“多留一点料”就判断风险已消除。

如果安装孔或凸台与内腔底面有功能关系,应把这些关系纳入同一评审,而不是让内外两个工序各自合格、却使用互不关联的基准。余量如何分配、何时完成底部以及是否需要工序间调整,均应在试制前形成可检查的路线草案。

两种方案都需要解决的局部问题

腔底、窄槽和内转角的工具可达性,可能与外壁顺序同样重要。建议从刀具实际工作区、夹具包络和排屑空间检查模型,确认装夹后仍能加工全部目标区域。模型上看起来尖锐的内角,不应直接解释为普通铣削可以无条件实现的结构,替代方案要经责任方确认。

外观面也应单独定义。加工痕、夹持接触和后续表面处理不是同一项要求;若需要喷砂或阳极氧化,报价时应明确适用范围、保护区域和处理后复核内容。不能期待处理工序自动修正尺寸,也不能用生成示意图的光泽作为接收样板。

莱图加工艺评审建议检查的五项内容

  1. 基准与接触:说明功能安装面、工艺定位面及两者关系,标出夹紧点、支撑位置和不允许接触的外观区域。
  2. 去料状态:按粗加工、半精加工、精加工列出剩余材料,判断在哪个节点需要卸载检查,避免一次切削计划掩盖阶段差别。
  3. 工具与可达性:核对内转角、腔底、侧孔和压板避让,提出受控的加工范围,不靠现场临时改动设计尺寸补救。
  4. 验证方式:明确自由或夹持状态、测量支撑、基准建立和关键关系,记录首件状态;同一种方法不一定适合所有薄壁区域。
  5. 报价与交接:分别说明材料、编程、装夹、复核和外协处理的范围,列明工序间及包装保护要求,不给无依据的价格、交期或精度承诺。

采购应怎样作出选择

面对不同方案,先让加工方把拟采用的顺序画成工序状态或文字清单,再核对每个状态是否有可执行的夹持与检查方法。合理的比较对象是完整路线,而不是“先内后外”四个字,也不是设备数量或宣传中的能力标签。

面向杭州客户的服务可以通过受控资料评审、首件确认与批次交接推进,并不意味着本地实体工厂。路线通过评审后,仍应按实际首件结果决定是否调整;没有实测资料时,建议只能作为待验证方案。

常见问题

一定要先开型腔吗?

不是。先明确粗加工与精加工的区别,再结合支撑、基准和翻面条件选择路线。

一次装夹是不是更可靠?

减少转移有时有利于关系保持,但如果夹紧造成变形或工具无法到达,一次装夹也不适合。需要检查实际条件。

松夹后尺寸变化可以直接补刀吗?

应先核对测量和支撑状态,判断变化原因及剩余余量,再决定调整路线,不能只凭一次读数补加工。

表面处理能否掩盖腔内加工痕?

不能作这种默认承诺。应以真实样件、观察条件和双方确认的外观要求评审。

选择方案时采购要提供什么?

受控图纸与模型、材料状态、数量、装配基准、表面要求和接收条件,并说明哪些设计调整允许讨论。

参考来源

张仲玺、王帅钦、赵慧娟、张定华、汪龙皓,扬州大学与西北工业大学,《薄壁零件残余应力演化机理及变形控制方法》,《航空学报》2024年45卷13期629365。实际核对官方摘要及页面试验条件,仅用于工艺状态与变形机理的定性说明,不将钛合金试验参数和效果迁移为铝壳承诺。

177-0621-7614

177-0621-7614

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

shiziqiu@oemach.com

shiziqiu@oemach.com

邮箱