微信同号扫码咨询
薄壁铝合金零件在夹具里尺寸正常,松开后却发生变化,不能马上判断为刀具或程序错误。夹持载荷、去料次序、局部支撑与检查状态需要分开分析。莱图加面向杭州精密零件加工需求整理以下评审建议,适用于薄板、框形和带腔结构件;这不是具体订单的加工复盘,也不承诺统一的变形量或交付周期。
讨论变形之前,应记录零件是在夹紧、卸载、清洗还是装配后被检查。不同状态的数据若混在一起,会把夹紧造成的临时形变与卸载后留下的变化混为一谈。建议保持测量基准、支撑位置和观察温度一致,并记录等待与周转情况,再比较工序前后差异。
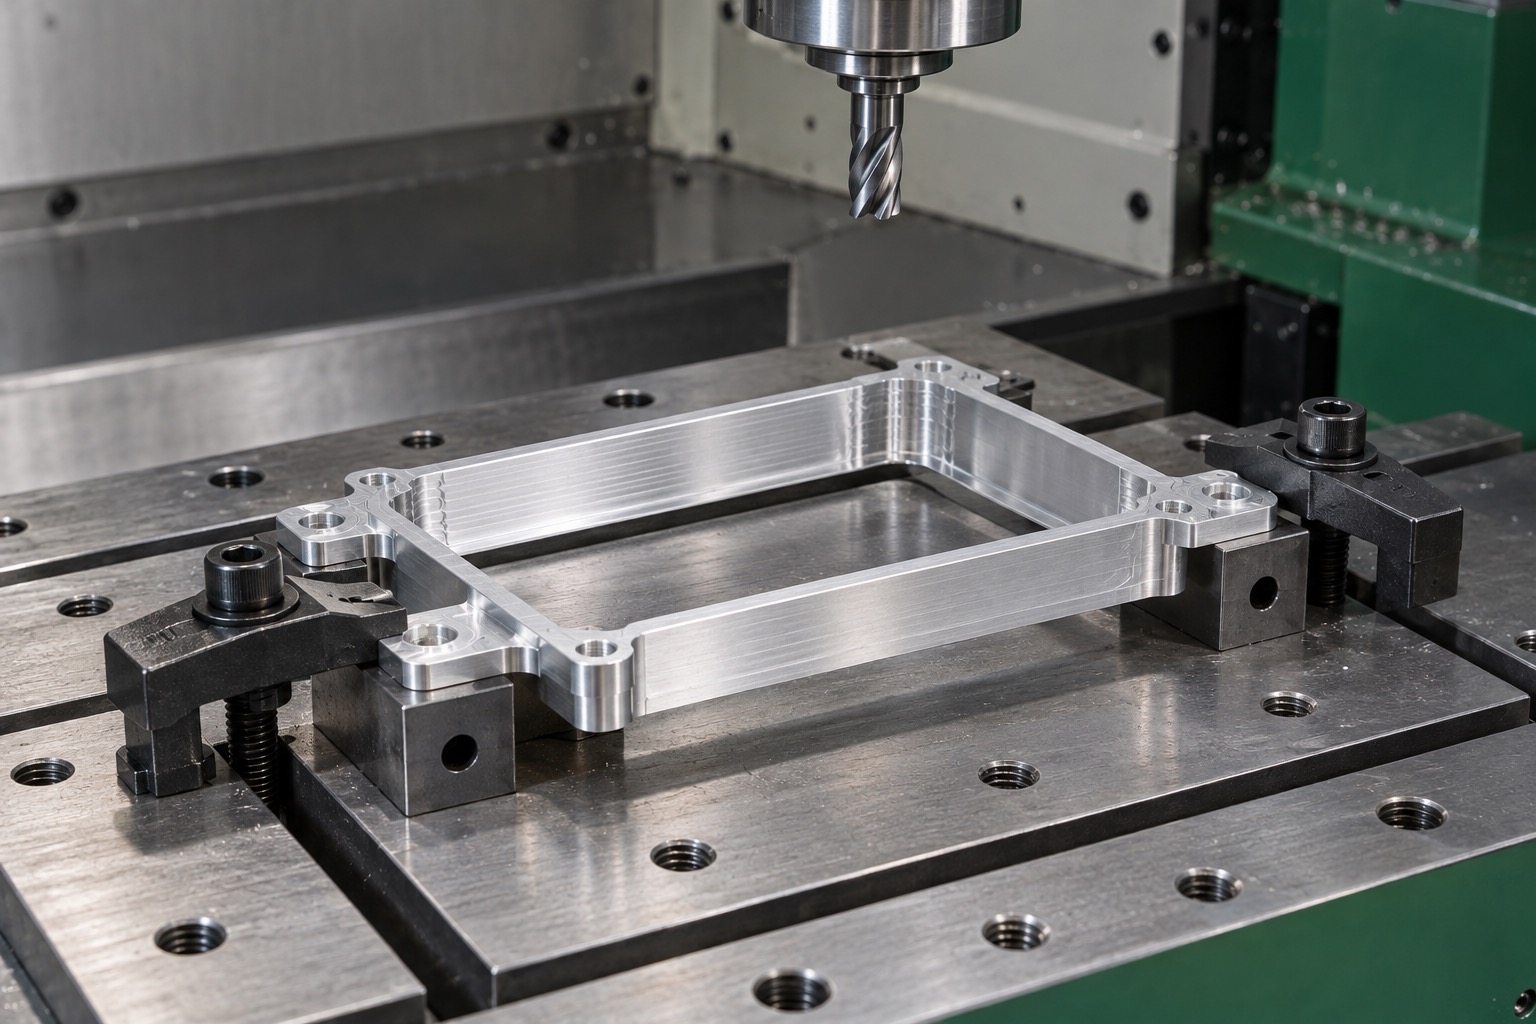
“薄壁”不只指某一壁厚数字。长悬臂、局部开窗、深腔以及支撑间距都会改变局部刚性,同一件上不同区域也可能表现不同。工艺评审应画出需要接触、允许夹持与需要避让的区域,不能只凭外形尺寸决定夹紧力,更不能在外观面随意增加压点。
吴宝海等发表于《机械工程学报》的综述讨论了薄壁零件加工变形、振动与装夹控制。本文据此提醒评审支撑和夹持条件,不直接套用研究中的装置、参数或试验效果。来源:吴宝海等2021年装夹技术综述
下文提出的是工程分析路径。实际材料批次、毛坯制造方式、去料比例和几何约束均可能不同;需要用工序观察验证,不把论文名称当作本件已经稳定加工的证据。若只有三维模型,仍应先取得受控要求,明确材料状态、外观接收与功能基准,再讨论具体工艺。
建议先在不切削的条件下观察装夹前后状态,核对支撑是否贴合、夹紧方向是否把薄壁推向空腔,以及定位面是否夹入切屑。若轻压和正常夹紧时的接触状态明显不同,就需要重新评估夹持路径;这比直接修改刀补更有助于定位原因,但试验方式应确保零件不被损伤。
辅助支撑需要承托而不是把零件顶成另一种形状。若采用软爪、托板或专用垫块,应记录其接触区域和调整方式,检查安装重复性。不能把“多加几个压点”作为固定答案;新增约束可能改善某个区域,也可能引入新的局部变形,须用实际检查确认。
粗加工与精加工可以分开评审,比较不同面去料的先后关系、余量分配和过渡结构。若一侧大量去料后才加工另一侧,零件刚性和内部状态可能已经变化。可考虑分区、分面安排与工序间松夹复核,但不能把某个经验顺序直接复制到不同形状的零件。
对于带腔框件,开腔后底面和侧壁的支撑条件会改变。程序规划应同时检查刀具伸出、切入方向和留量,避免只看到刀路能完成却忽略工件变弱。工序间观察需要有相同的参考面与测点;如果每次换不同位置测量,数据变化便难以用于判断工艺是否改善。
保留工艺边或连接区域,有时便于维持加工阶段的支撑,但需要评估切离后的变形、修边可达性与材料利用。采用专用托板能改善接触管理,却增加工装准备与清理工作。两种路线不能只按单件价格比较,应把试制、翻面定位、去毛刺和检查时间一起计算。
对于少量样件,可先验证一套清晰且可记录的工序,再评估是否值得制作专用夹具。反复采购的零件则更需要统一工装版本、材料状态和检查基准。若外形或壁厚发生设计变更,原有夹具接触区域可能已经不合适,不能因为名称相同就沿用全部工艺结论。
建议建立由图纸版本、毛坯状态、工序顺序、夹持示意、检查状态及异常处置组成的评审资料。先把“在夹具内复核”和“卸载后复核”分开,再确认装配要求是否还需要第三种约束状态。所需工装与复核能力应按项目确认,不把计划采用的方法写成企业已验证的固定能力。
采购沟通也应明确表面处理安排。加工阶段状态与处理后状态需分别约定接收方式,外观接触面应有保护要求;若处理后需要配合验证,应在排产前提出。验收不宜只写“平整无变形”,而应通过双方认可的图纸要求和检查状态形成可执行依据,避免各自按不同方式判断。
不能据此直接决定。接收状态应与图纸和装配需要一致,至少要明确是否检查卸载后的自由状态,以及检查时如何支撑。
不一定。需比较结构、数量、重复采购频率与接触限制;通用装夹经过验证也可能适合,专用夹具同样需要复核。
不一定。压点会改变受力与约束,可能把零件推离自然状态。应检查支撑和夹持路径,而不是单纯增加压紧数量。
只有原因与变化规律已经确认时才能评估。若夹持、材料或工序条件不稳定,用刀补补偿可能掩盖问题,应先定位来源。
提供受控图纸、材料及状态要求、数量、表面工序、关键配合和接收方式即可开始评审;工装方案与交期需另行确认,不以地域代替能力判断。
吴宝海、郑志阳等:《面向薄壁零件加工变形与振动控制的智能装夹技术研究进展》,《机械工程学报》2021年57卷17期21-34页。已核验题录与摘要范围,本文不引用具体设备性能或工艺数值。
177-0621-7614
24小时服务热线
扫码添加微信备注"公司+姓名"
shiziqiu@oemach.com
邮箱