技术干货

杭州双折角多孔支架图纸评审:先确认成形方式还是先安排孔加工?

2026-10-20 技术干货

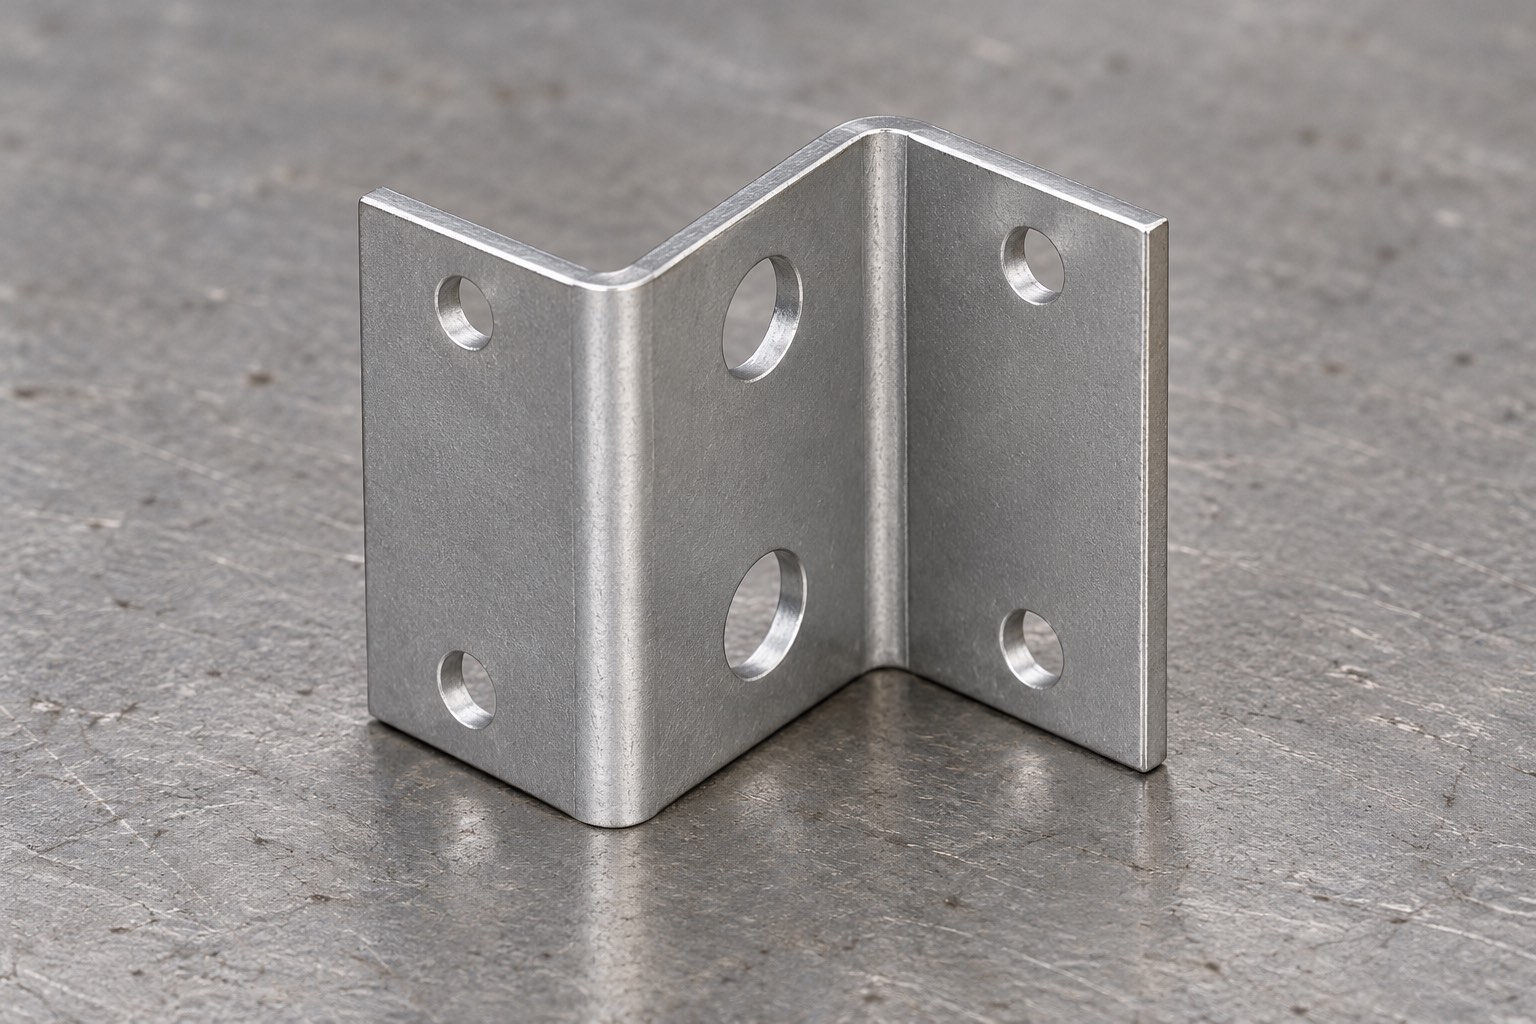
这件双折角多孔支架有三片连续面,两次转折形成偏置轮廓,每片面上各有两个圆孔。评审时应先确定材料、成形方式和实际安装基准,再讨论孔加工顺序,而不是看到六孔就直接拆成六个独立孔位。本文面向杭州精密零件加工需求,以莱图加工程评审角度分析可选路线;依据为模型几何,不是某项已完成加工或装配验证。

杭州双折角多孔支架图纸评审:先确认成形方式还是先安排孔加工? 示意图1
依据受控图纸或模型生成的结构示意,非实物照片;配图不作为材料、公差或交付实绩依据。

图纸可见数据摘要

项目 图纸可见线索 加工关注点
名义包络 模型三个方向为23.5×15×26毫米 属模型名义范围,不作为公差或实测值
主体 三片连续板状面 需分别识别安装、定位或避让功能
转折 两处圆弧过渡,外侧面形成相反方向偏置 工艺路线应关注转折后的位置关系
孔组 三片面各有两个贯通圆孔,共六孔 多面孔不能只分开检查孔径
中间孔组 中间面孔径外观大于两侧孔组 不凭显示比例补入具体孔径与配合

来源为受控STEP模型导入及正反、多角度核对。以上仅说明可确认几何,其余尺寸、公差和工艺要求按受控图纸与试制评审确认。银色配图是生成示意,不作为材质、表面处理或交付实绩依据。

先回答成形路线,再回答孔的先后

模型展示的是成品形状,并没有直接给出制造历史。相似结构可能需要评审板料成形后修整,也可能需要结合材料、批量和功能考虑其他路线。不能只凭两个圆弧转角,就断定该件已经采用某种折弯方式或可以直接展开加工。

莱图加技术沟通建议先请设计方明确允许的制造方式、转角与主要面的功能,以及哪些关系必须在成品状态下满足。若考虑折弯,应评审展开、成形工具与回弹验证;若考虑整体去料,应评审薄面支撑、刀具进入及材料利用。路线不同,孔位复核的节点也会不同。

难点一:三片面的功能基准不能混用

从结构看,两侧面与中间面有明显位置偏置,但模型本身不能证明哪一面是安装基准。建议把贴合面、定向面和紧固孔分别与实际装配对象对应,再确认加工中使用哪些特征定位。以便于装夹的面临时定位,并不意味着该面自然成为设计基准。

吴玉光、李春光的研究将定位接触、基准与工序尺寸关系纳入误差分析。本文参考的是明确这些联系的工程思路,不把论文中模型计算直接当成本件数值,也不宣称已经达到某项角度或孔位精度。来源:吴玉光、李春光,2011,《中国机械工程》

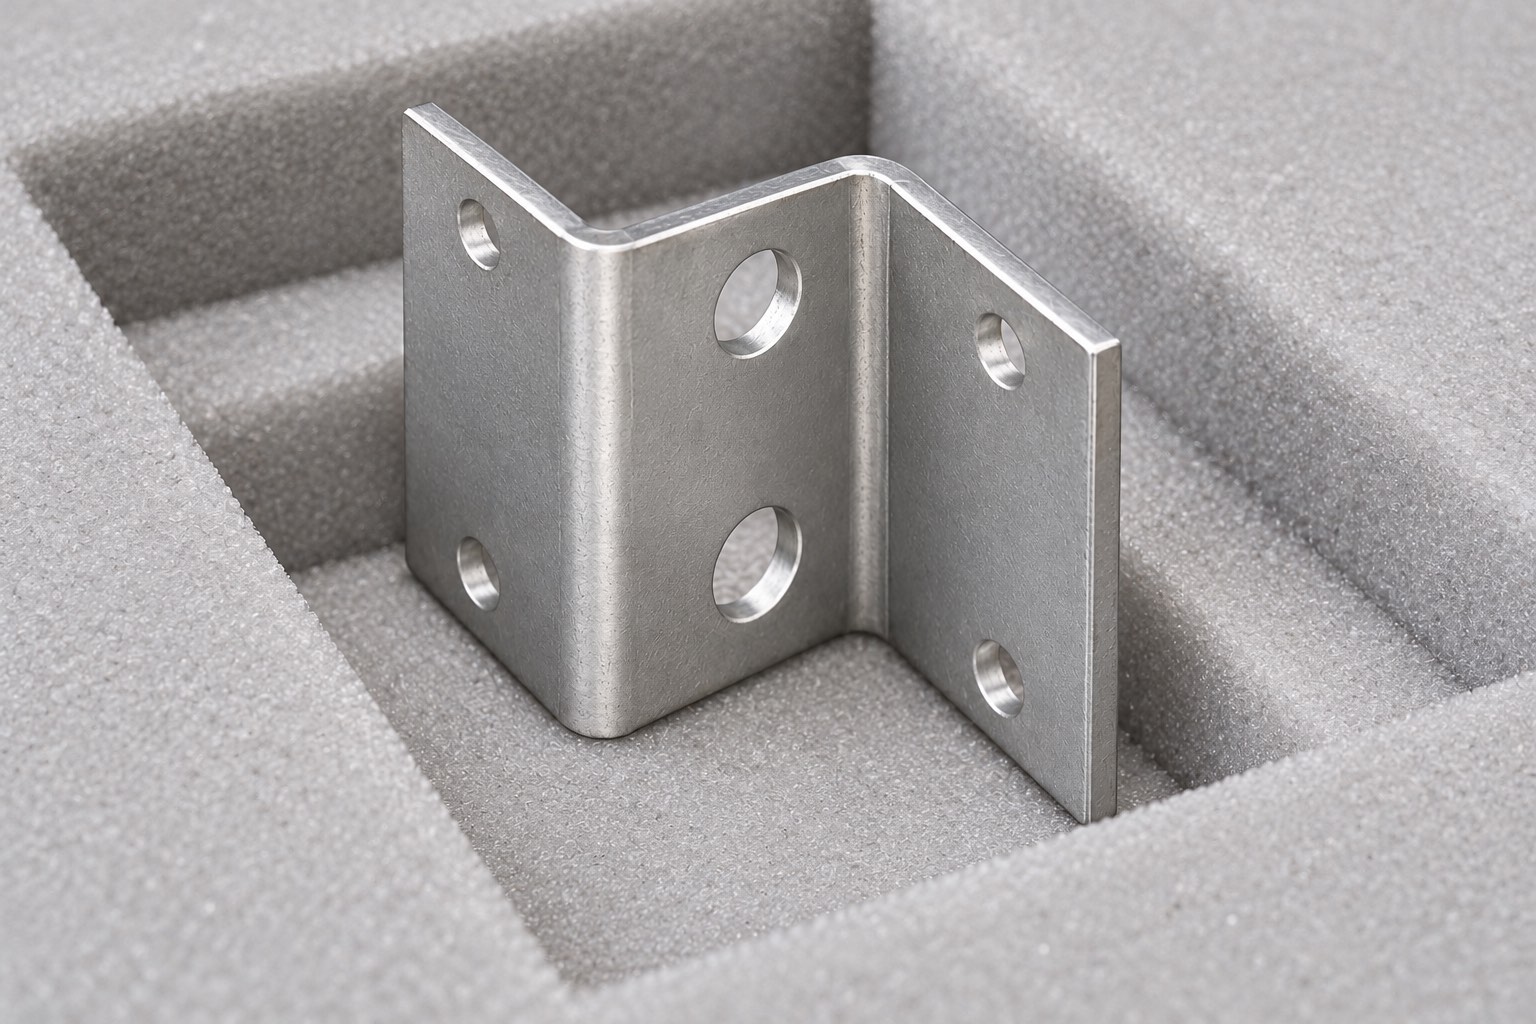
杭州双折角多孔支架图纸评审:先确认成形方式还是先安排孔加工? 示意图2
依据受控图纸或模型生成的结构示意,非实物照片;配图不作为材料、公差或交付实绩依据。

难点二:孔组检查应覆盖成品空间关系

如果选择先做孔再成形,建议评审成形后孔与安装面的位置是否仍可满足要求,并在首件上建立复核节点。如果选择成形后加工部分孔,则需要解决倾斜面或偏置面的装夹和刀具可达性。两种路线都不能只凭经验口头决定,尤其不能用单个孔的通规结果替代多面孔空间位置确认。

拟定方案时可先分清六孔的功能:哪些用于紧固、哪些可能承担定位、哪些仅作通行。功能须由设计资料确认,不能从孔径大小自行推定。不同功能允许的余量与复核方法可能不同,应按受控要求逐项安排,而不是全部套用同一检查方式。

难点三:转角支撑与孔口修边要同时考虑

三片面形成偏置后,局部夹持容易出现一面贴合、另一面悬空的情况。建议先检查支承与压紧接触,避免靠过度压紧把支架拉到某个看似正确的位置。首件应比较夹持、松夹和模拟安装条件下的可复核状态,区分装夹作用与零件自由形态。

六孔分布在不同面,修边工具也需要不同进入方向。建议在工艺卡标明各面孔口正反侧的清理与观察方式,并注意转角附近是否存在工具干涉。若需要改变边缘处理方式,应先确认不会损伤安装面或扩大不允许修除的区域。

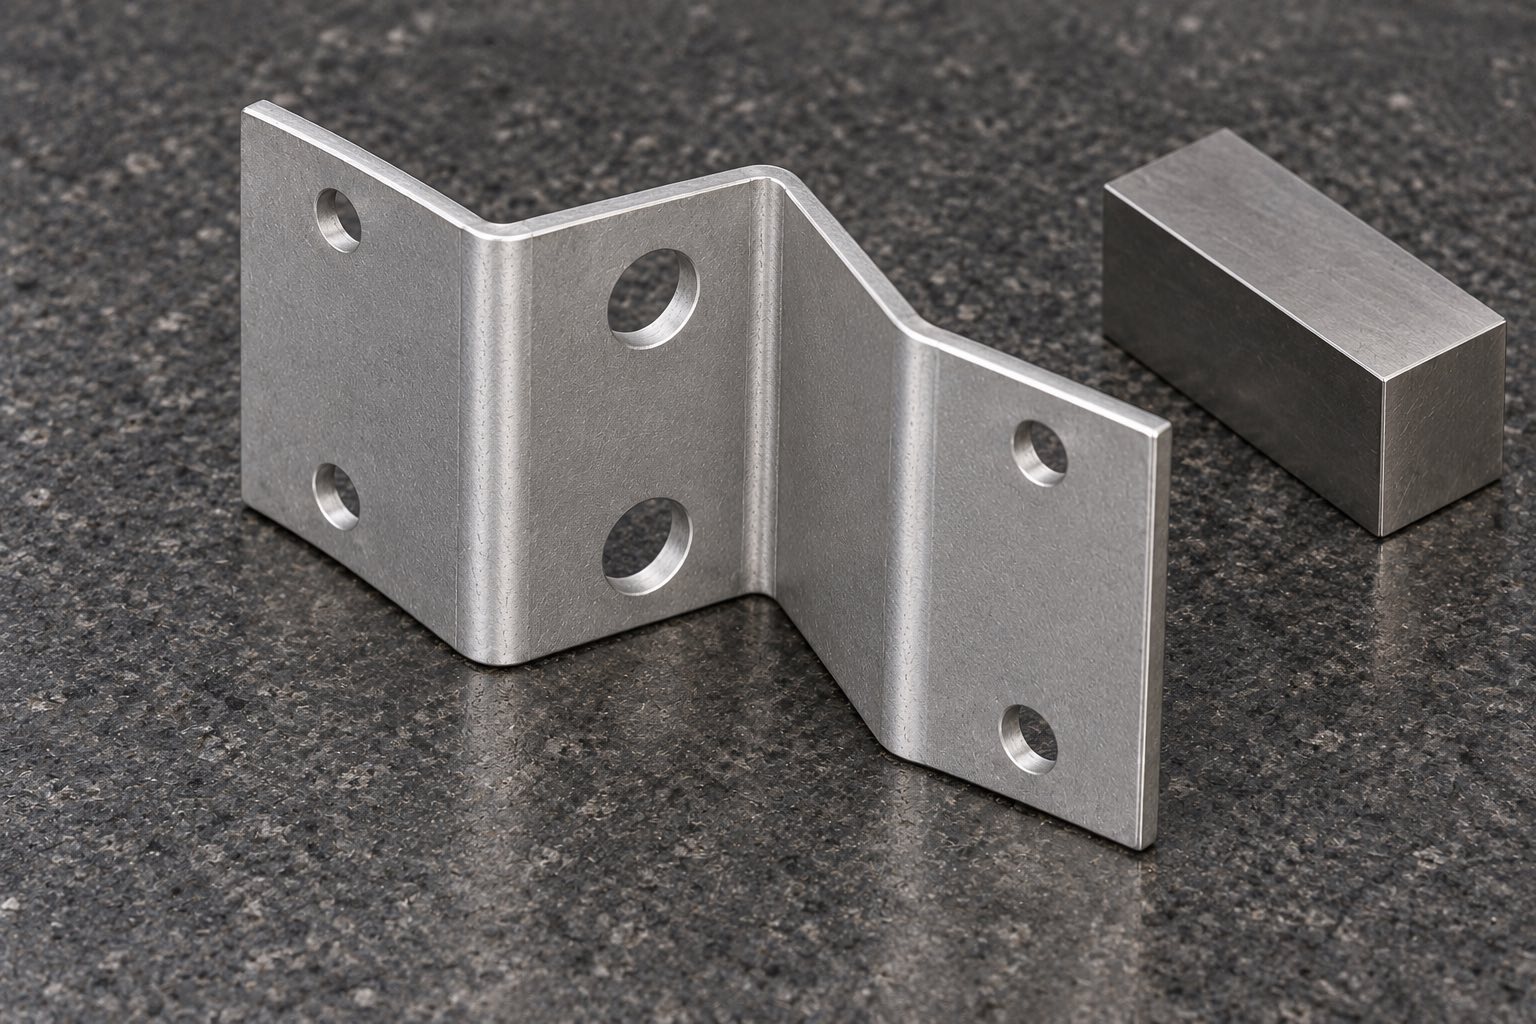
杭州双折角多孔支架图纸评审:先确认成形方式还是先安排孔加工? 示意图3
依据受控图纸或模型生成的结构示意,非实物照片;配图不作为材料、公差或交付实绩依据。

工程师注意事项与必备加工能力

  1. 确认制造路线与生效技术条件。所需能力是根据材料、允许工艺及批量比较成形与去料方案;首件前书面确认路线,不能仅按模型外观推定。
  2. 明确三片面的功能基准。所需能力是把装配关系转成稳定定位与复核方案,并能说明临时工艺基准与设计基准之间怎样关联。
  3. 核对多面孔在成品状态的位置。所需能力是多方向加工、工具可达性评审与空间关系复核;单孔尺寸合格不能替代整组关系确认。
  4. 控制压紧、修边与外观保护。所需能力是偏置薄面支撑、双面孔口清理及卸载观察,复核过程应避免将夹持变形误当作零件形态。

以上是本件对加工与验证的条件要求,不是企业能力认证或真实订单结果,也不对未经确认的材料和公差作补充承诺。

验收、交付与评审闭环

建议在首件确认资料中对应记录所用路线、实际安装面、各孔功能、复核状态和发现的干涉点。若试装时只有强行压紧才能对孔,应先排查定位与成形关系,不宜直接扩孔掩盖问题。任何设计修改需得到批准后更新资料与检查项目。

杭州小批量零件加工服务中的包装,也应围绕偏置薄面设计支撑与隔离,避免运输中被压成不同角度。包装前核对六孔边缘、转角可见表面与零件方向,保持版本和数量对应。工程评审应以具体确认结论结束,而不是用“精密加工”四字代替所有接收条件。

常见问题

六孔是否适合先在平板上全部完成?

可作为候选方案,但须评审成形影响和成品状态复核,不能仅凭模型决定。

两处圆弧能证明采用折弯吗?

不能。它们只能证明几何过渡特征,实际制造方式需要技术资料或明确工艺要求支持。

中间两个大孔一定用于定位吗?

不一定。孔的实际功能应按设计资料确认,不能由大小推断。

支架压紧后角度正常,就可以放行吗?

还应按约定状态复核松夹与安装关系,防止夹具把零件强制压到读数位置。

没有真实加工记录,为什么还能写评审文章?

可以讨论模型事实、潜在风险与待验证方案,但必须清楚区分建议和实际成果。

参考来源

受控STEP模型实际导入与多视角核对;吴玉光、李春光2011年定位误差研究。引用用于基准与接触关系的定性分析,不引用未验证的本件工艺数值。

177-0621-7614

177-0621-7614

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

shiziqiu@oemach.com

shiziqiu@oemach.com

邮箱