杭州精密零件加工
微信同号
扫码咨询

资料边界:本文为图纸线索或通用工艺的方案分析,不代表已完成订单或已验证的加工结果。文中尺寸沿用既有资料,实际用途、标注位置与验收要求须以受控图纸和项目确认资料复核。
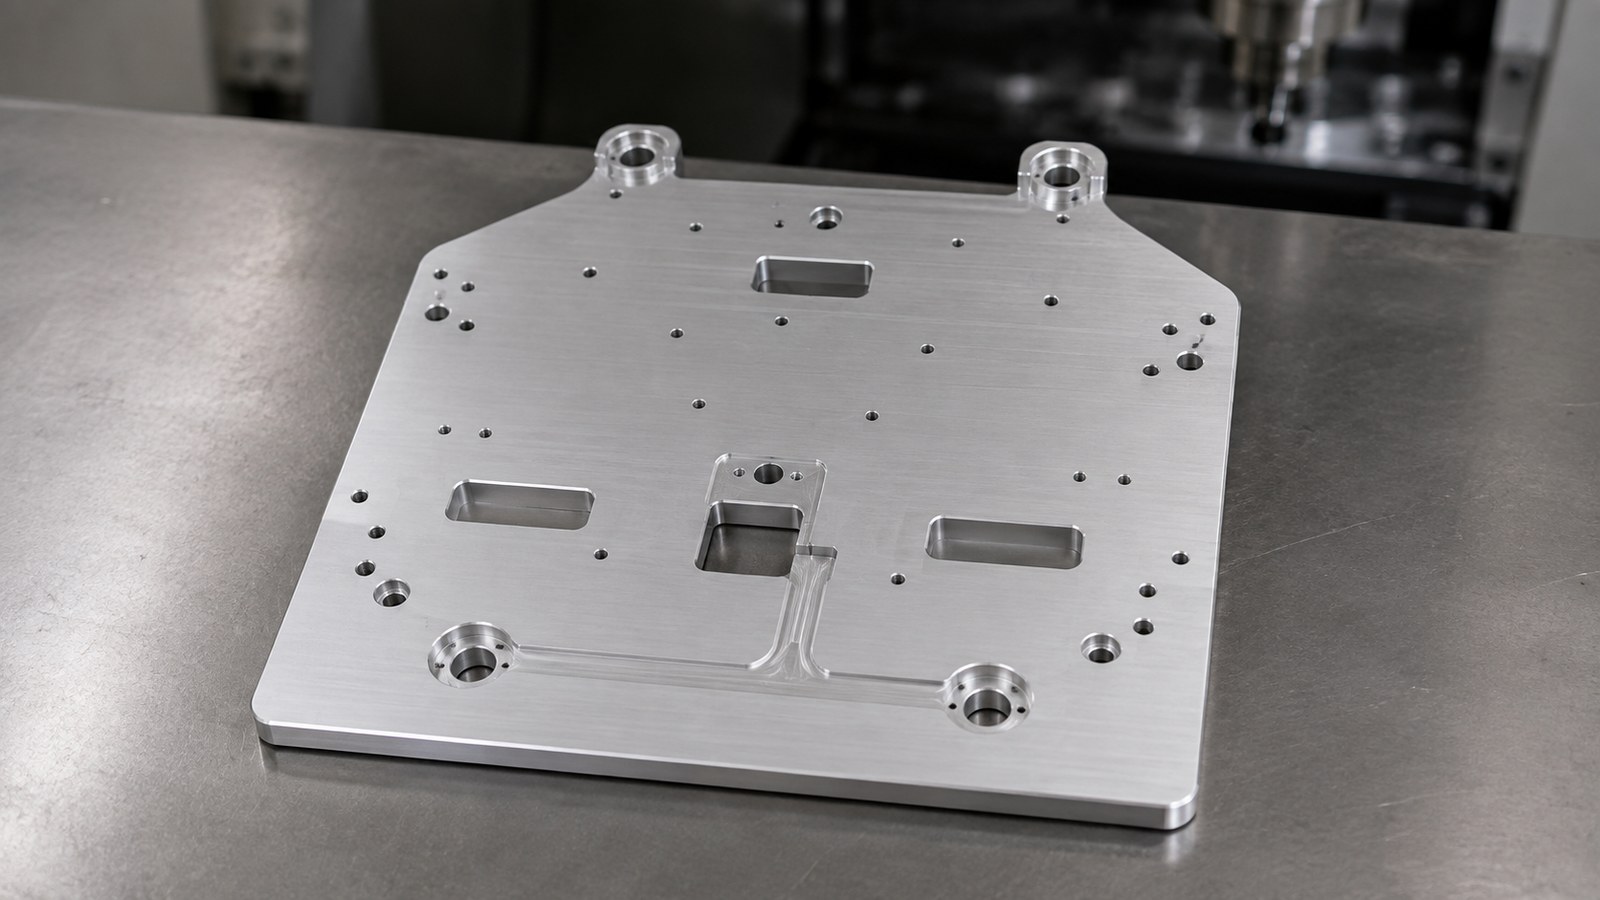
这是一例自动化工装治具铝合金薄板类安装板的脱敏评审记录。工艺评审人员结合图纸中的异形轮廓、槽位、沉孔、多规格螺纹孔、基准面和平行度要求,梳理薄板装夹、孔位加工、去毛刺、本色阳极氧化及装配复核要点。对于大连铝合金薄板类安装板加工需求,莱图加建议先明确装配基准和孔槽用途,再制定试制路线与尺寸复核方案。
| 项目 | 图纸可见线索 | 加工关注点 |
|---|---|---|
| 行业与用途判断 | 自动化工装治具用铝合金薄板类安装板,带安装槽、沉孔、定位及连接孔阵列 | 围绕承载、定位和装配关系规划基准传递 |
| 材料 | 6061铝合金 | 控制装夹压痕、切削热和薄板变形 |
| 外形 | 外形宽度296.2 mm、外形高度307.9 mm,上部宽度194.9 mm | 异形轮廓加工后复核外形与基准面关系 |
| 槽及局部结构 | 上部槽宽125.3 mm;局部尺寸16 mm、96 mm、26 mm、106 mm、18 mm | 槽位与邻近孔阵列需统一基准加工 |
| 厚度 | 板厚9 mm | 关注翻面装夹和平面稳定性 |
| 沉孔结构 | 3×Φ3.50通孔配Φ12.20深3 mm沉孔;8×Φ4通孔配Φ6.45深3.55 mm沉孔 | 控制沉孔深度、同轴关系和入口毛刺 |
| 螺纹与底孔 | 4×M3-6H通孔螺纹;6×M4×0.7-6H螺纹深8 mm;16×M2.5×0.45-6H通孔螺纹;31×M3×0.5-6H螺纹深6 mm | 分组管理刀具、攻牙深度及孔口状态 |
| 其他孔 | 6×Φ3.30深6.60 mm、16×Φ2.05通孔、31×Φ2.50深7.50 mm | 防止孔组混淆,并关注盲孔排屑 |
| 形位要求 | 相对基准A的平行度0.03 | 基准面加工、翻面支撑与装夹力需要协同控制 |
| 一般尺寸要求 | 未注尺寸公差±0.05 mm | 工序间保留明确复核节点 |
| 表面纹理 | 表面粗糙度Ra≤1.6 μm | 合理选择精加工参数,避免明显接刀纹 |
| 表面处理 | 本色阳极氧化;加工表面不得有刀痕、毛刺和碰伤 | 处理前完成去毛刺,处理后保护外观及装配面 |
| 边缘要求 | 未特殊注明时倒角0.2~0.5 mm×45° | 统一倒角并避免孔口过度修整 |
以上结构、材料、尺寸及工艺线索均来自客户提供工程图纸可见标注。[来源:客户提供工程图纸可见标注]
工艺评审人员认为,该件更接近自动化工装治具中的基础安装板:异形外轮廓用于避让周边机构,上部槽可为组件运动、线缆通过或装配操作留出空间,多组沉孔和螺纹孔则承担紧固、定位或附件安装功能。孔轴配合及线性尺寸公差应结合实际装配关系解释,不能只按单个尺寸孤立判断。[来源:ISO 286-1:2010]
作为自动化工装治具铝合金薄板类安装板,它既要提供安装界面,也要维持基准面的稳定。平行度属于方向类几何要求,工艺评审时应明确被测要素、基准及测量姿态。[来源:ISO 1101:2017]
9 mm板厚对应接近300 mm级的外形范围,夹紧力分布不均时,零件可能在机床上呈受压状态,松夹后出现回弹。工艺评审人员会优先安排基准面建立,再通过分散支撑、对称压紧和分阶段去余量降低变形风险。相对基准A的平行度0.03需要在自由状态下复核,而不能只依据装夹状态判断。[来源:客户提供工程图纸可见标注][来源:ISO 1101:2017]
自动化工装治具安装板上的槽位和孔组通常共同服务于装配。工艺评审人员会把上部槽、多规格通孔、沉孔和螺纹孔纳入同一坐标体系,减少多次找正造成的位置累积偏差。孔、轴及配合关系的表达应按公差带和装配功能理解。[来源:ISO 286-1:2010]
该件孔型数量多,沉孔深度、螺纹规格及盲孔深度各不相同。工艺评审人员会按孔组建立刀具与程序核对表,在钻底孔、沉孔和攻牙后分别进行过程检查。盲孔加工还要关注有效螺纹深度、刀尖余量和切屑排出,避免仅按底孔深度判断攻牙空间。[来源:客户提供工程图纸可见标注]
Ra≤1.6 μm属于明确的表面纹理要求,参数选择、刀具状态与走刀衔接均会影响加工表面。[来源:ISO 21920-1:2021] 工艺评审人员会在精加工前确认刀具刃口状态,并对槽边、沉孔口及螺纹入口进行受控去毛刺,避免倒角过大影响接触面积。
本色阳极氧化前要完成表面清洁和边缘整理,处理过程中还需注意挂点、接触面与外观面的区分。对于有装配功能的孔槽,工艺评审人员会在工艺评审阶段确认表面处理边界,并在处理后复核关键装配状态,不对膜层影响作无依据假设。[来源:客户提供工程图纸可见标注]
工艺评审人员拟定的试制路线为:图纸与三维模型核对、毛坯状态确认、基准面预加工、异形轮廓与槽位加工、孔组分序加工、螺纹加工、基准面精加工、去毛刺、尺寸复核、本色阳极氧化、处理后装配复核和防护包装。
未注线性与角度尺寸若采用一般公差,应以受控技术文件指定的等级为准;本案例已有未注尺寸公差±0.05 mm,应按图纸执行。[来源:ISO 2768-1:1989][来源:客户提供工程图纸可见标注] 未单独给出的形位项目,也应按图纸所列标准等级及装配功能评审。[来源:ISO 2768-2:1989][来源:客户提供工程图纸可见标注]
首件阶段,工艺评审人员重点保留基准A、平行度、槽位、沉孔深度、螺纹有效深度及表面状态的确认记录。批次加工时沿用同一基准逻辑,并记录刀具更换和关键尺寸复核节点。
自动化工装治具铝合金薄板类安装板的小批量交付不只看单件尺寸,还要关注同批零件的装配一致性。工艺评审人员建议采购方提供受控二维图、对应三维模型、表面处理边界、装配基准说明和包装要求,并在试制前确认孔槽用途及允许接触区域。
对于大连铝合金薄板类安装板加工询价,供应商应把编程、专用支撑、孔组刀具、阳极氧化周转和尺寸复核纳入周期评估。交付时可随货整理首件确认记录、过程检查记录和项目确认资料,但不作超出实际过程能力的承诺。
工艺评审人员认为,这类自动化工装治具安装板应优先考察四项能力:能否识别基准与装配关系,能否控制薄板松夹回弹,能否管理多规格孔组,以及能否协调阳极氧化前后的复核和防护。报价较低并不等于综合成本较低,若沉孔、螺纹或平行度返修,试制周期和装配节奏都会受到影响。
工艺评审人员认为要结合基准面、反面特征和装夹可达性判断。若需要翻面,应通过统一基准和稳定支撑控制基准传递,不能机械追求一次装夹。
可按孔径、深度、沉孔和螺纹规格分组编程,并在各工序设置刀具核对与过程检查节点。
应围绕基准A确认测量姿态、支撑方式和自由状态,结合加工基准规划复核方向关系。[来源:ISO 1101:2017][来源:客户提供工程图纸可见标注]
需要确认处理范围、挂点接受区域、装配面的保护要求、外观要求和处理后复核项目。
建议提供受控二维图、匹配的三维模型、数量、装配基准、表面处理边界、交付节奏和包装要求。其余尺寸、公差和工艺要求按受控图纸与试制评审确认。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱