杭州精密零件加工
微信同号
扫码咨询

资料边界:本文为图纸线索或通用工艺的方案分析,不代表已完成订单或已验证的加工结果。文中尺寸沿用既有资料,实际用途、标注位置与验收要求须以受控图纸和项目确认资料复核。
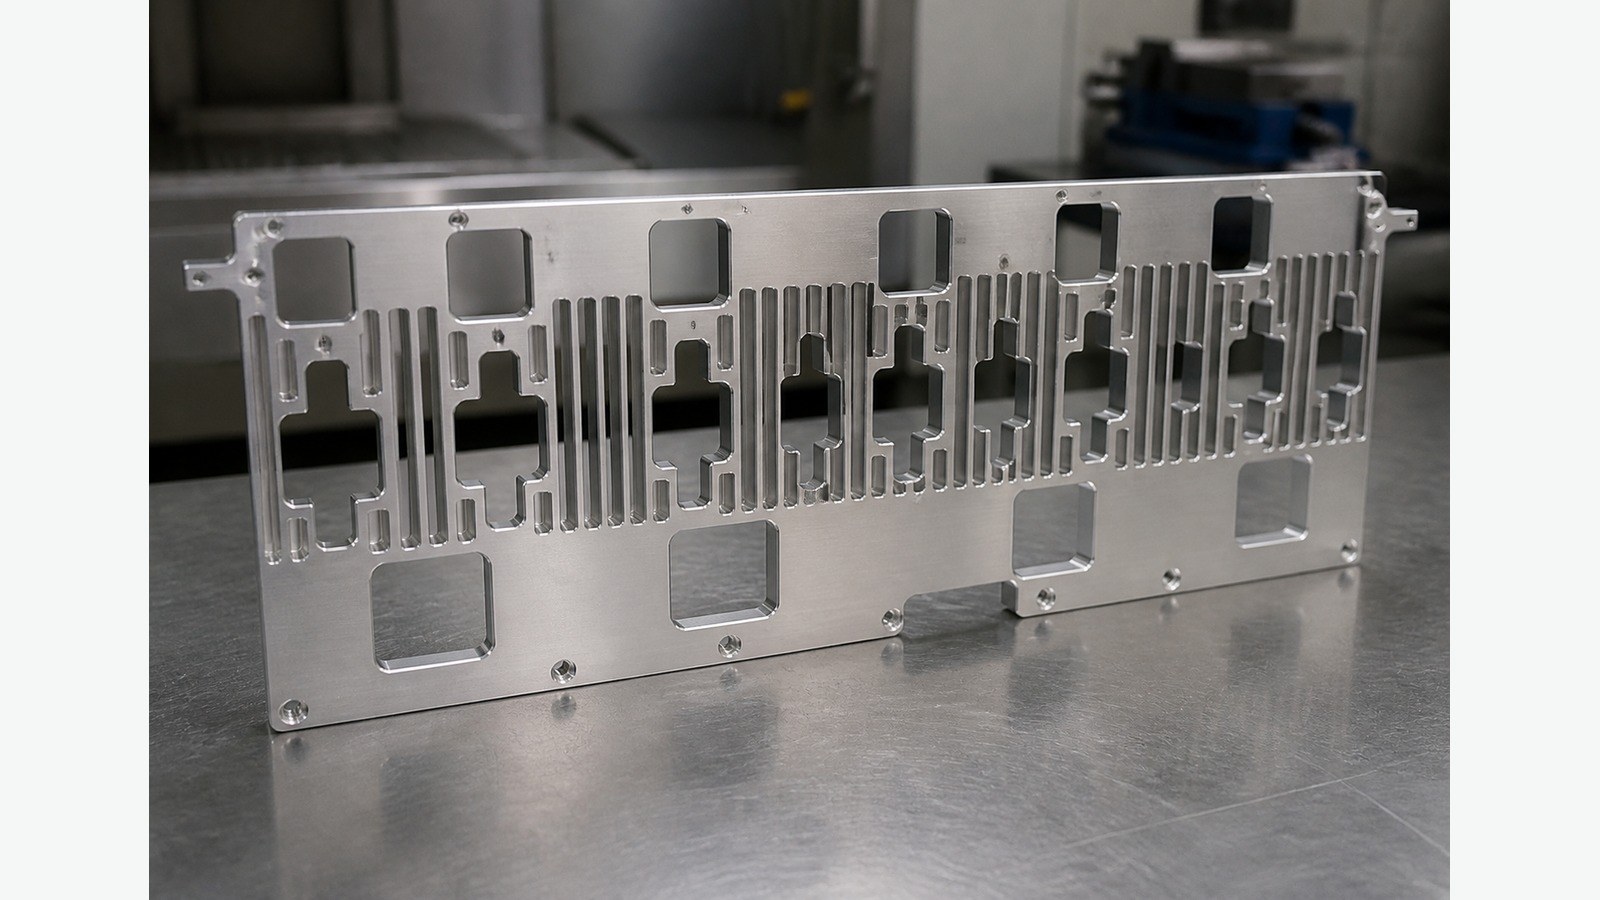
本案例围绕电子设备散热模组铝合金散热器的小批量加工展开。图纸显示零件采用 AL 6063-T6,具有长条外形、重复薄壁、槽、安装孔和螺纹孔,加工后还需喷细砂与亮银阳极氧化。 莱图加工艺评审人员从基准安排、薄壁保护、孔槽加工、边缘处理和表面防护几个方面复盘这类零件的试制思路,并结合南京铝合金散热器零件加工采购场景说明沟通要点。
| 项目 | 图纸可见线索 | 加工关注点 |
|---|---|---|
| 行业与用途判断 | 长条散热结构、多组重复薄壁、槽和安装孔,适合作为电子设备散热模组中的导热、散热及安装部件 | 核对装配基准、气流通道和相邻组件避让关系 |
| 材料 | AL 6063-T6 | 关注型材初始状态、切削变形和表面保护 |
| 外形尺寸 | 整体长度约421 mm;图纸还标有193 mm、182.56 mm、119.52 mm、103.52 mm、59.40 mm、43.40 mm和24.80 mm | 长尺寸基准传递、装夹支撑和工序间复核 |
| 孔与螺纹 | φ4.80 mm孔;16-M2.5螺纹孔 | 孔位一致性、攻牙稳定性及孔口毛刺控制 |
| 局部尺寸 | φ4.80±0.05 mm;17.30±0.10 mm | 在稳定装夹状态下完成尺寸复核 |
| 形位要求 | 平面度0.3 mm | 控制夹紧变形、切削热和翻面基准一致性 |
| 一般要求 | 未注尺寸公差按GB/T 1804-m;未注形位公差按GB/T 1184-H | 试制评审时区分单独标注要求与一般要求 |
| 边缘要求 | 去锐边、去毛刺;未注倒角C0.2 | 避免散热薄壁、孔口和槽口形成锐边 |
| 表面处理 | 喷细砂、亮银阳极氧化 | 控制喷砂均匀性、挂具接触区域和周转磕碰 |
| 外观要求 | 表面无磕碰划伤、无油污 | 工序间隔离、清洁包装和表面防护 |
以上结构、材料、尺寸和工艺线索均来自工程图纸可见标注。 其余尺寸、公差和工艺要求按受控图纸与试制评审确认。
这类零件更接近由铝型材基础形态配合数控加工形成的电子设备散热模组部件。重复薄壁承担扩大换热面积的作用,槽和台阶用于结构避让或装配定位,安装孔及螺纹孔用于连接机箱、风道或其他组件。工艺评审人员在评审时不会只看单个孔径,而是把孔槽相对基准、散热片完整性、装配面状态和氧化后外观作为一组关联要求。
对于南京铝合金散热器零件加工项目,采购方还需要说明散热器在电子设备散热模组中的装配方向、基准面和外观区域。孔轴与配合相关要求应由尺寸公差带和实际装配关系共同确定。[来源:ISO 286-1:2010]
约421 mm的长条结构同时带有薄壁和槽,局部刚性并不均匀。夹紧力过于集中时,装夹状态下看似平整,松夹后可能出现回弹。图纸给出平面度0.3 mm,因此工艺评审人员会把自由状态复核纳入收尾检查。 平面度属于形状公差控制内容,基准理解和评价方式应在加工前统一。[来源:ISO 1101:2017]
电子设备散热模组铝合金散热器具有多组安装特征。若翻面、钻孔和攻牙分别采用不一致的定位方式,误差会在工序之间累积。工艺评审人员会优先确定贯穿工序的主基准,再安排孔槽加工顺序,并通过首件确认记录核对相对关系。
图纸要求去锐边、去毛刺,未注倒角为C0.2。 对薄壁散热片而言,边缘处理力度过大会改变局部轮廓;处理不足又会留下装配和搬运风险。因此需要区分散热片边缘、孔口、螺纹入口和装配面的处理方法。
16-M2.5螺纹孔数量较多。 铝合金攻牙时需要关注底孔状态、刀具磨损和切屑残留。工艺评审人员会按图纸要求使用通止规复核螺纹孔,并保留过程检查记录。
喷细砂和亮银阳极氧化不能替代机械加工阶段的表面保护。 划伤、磕碰、残留毛刺或清洁不足都可能在处理后更加显眼。表面纹理的技术表达应依据受控技术文件理解,不能只用肉眼观感替代约定要求。[来源:ISO 21920-1:2021]
工艺评审人员为这类电子设备散热模组铝合金散热器拟定的路线是:来料状态确认、基准面评审、粗加工与应力释放安排、孔槽加工、钻孔攻牙、尺寸复核、去毛刺与倒角、清洁、喷细砂、亮银阳极氧化、外观复核及隔离包装。
装夹阶段采用分散支撑思路,避免直接压迫薄壁散热片。长尺寸加工尽量使用统一基准,并在翻面前后复核基准面状态。一般尺寸和一般形位要求需要结合图纸注明的标准等级执行;对于未单独标注的线性、角度及形位项目,也应在图纸评审阶段统一解释口径。[来源:ISO 2768-1:1989][来源:ISO 2768-2:1989]
边缘处理安排在表面处理前进行,但不能依赖大范围滚抛,以免碰伤薄壁或改变局部轮廓。孔口和槽口以可控的手工或定点工具处理,处理后清除残屑。表面处理完成后,工艺评审人员会检查外观区域、装配面、孔内残留和周转接触位置,并把结果写入质量记录。
电子设备散热模组铝合金散热器的小批量试制不只是确认能否加工,还要验证型材批次、装夹方案、孔槽程序、攻牙稳定性和表面处理周转方式。工艺评审人员建议采购方在询价时同步说明装配基准、外观区域、表面处理边界、包装接触限制和后续批次预期。
在南京铝合金散热器零件加工供应商筛选中,可以重点查看工厂是否愿意先做图纸评审,能否解释薄壁保护和基准传递方案,是否形成首件确认记录、过程检查记录与尺寸复核记录,以及表面处理前后的周转责任是否清楚。
适合该案例的供应商应能把长条基体、重复薄壁、孔槽基准、螺纹孔、边缘处理和阳极氧化视为连续流程。只报单件价格而不讨论装夹、外观区域和表面处理周转,容易遗漏真实风险。采购决策可围绕图纸理解、加工适配性、首件沟通、记录完整度和批次一致性展开。
Q1:电子设备散热模组铝合金散热器适合直接从整块材料加工吗?
A:本案例结构呈长条、重复薄壁和槽的组合,工艺评审人员会先评估铝型材基础形态配合数控加工的适配性,再根据受控图纸和批量确定路线,不直接套用单一方案。
Q2:平面度0.3 mm应在哪个阶段复核?
A:应关注加工中间状态、松夹后的自由状态以及表面处理后的状态。平面度的定义和评价应遵循图纸约定的形位要求。[来源:ISO 1101:2017]
Q3:多组M2.5螺纹孔怎样降低批次波动?
A:工艺评审人员会统一底孔与攻牙程序,关注刀具状态和排屑,并按图纸要求用通止规复核,相关结果进入过程检查记录。
Q4:喷砂阳极氧化前为何要单独确认外观区域?
A:不同表面承担散热、装配或外观功能,允许的挂具接触和周转接触位置并不相同。提前确认能减少处理后的争议。
Q5:南京铝合金散热器零件加工询价应提供哪些资料?
A:建议提供受控二维图、对应三维数据、材料与表面要求、装配基准、外观区域、批量和交付安排,使工程师能够完成装夹与工序评审。
服务流程为:图纸或样件确认 -> 材料与工艺评审 -> 报价和交期确认 -> CNC加工 -> 首件确认 -> 去毛刺清洗 -> 关键尺寸复核 -> 防护包装发货。我们重视图纸资料保密和版本管理,关键尺寸出货前复核;如因加工质量影响装配,按责任支持返修、重做或协商处理。
Q:只有 STEP 或照片能先评估吗?
A:可以先判断结构和工艺方向,正式报价建议补充二维图、材料、公差、数量和表面处理要求。
Q:小批量、散件、研发样机可以做吗?
A:可以,适合小批量非标零件加工、研发打样、维修替换、试产验证和后续补单。
Q:报价和交期主要受什么影响?
A:材料、数量、公差、表面处理、检测方式、清洁包装、版本变更和交期都会影响报价。
177-0621-7614
24小时服务热线
扫码添加微信
备注"公司+姓名"
shiziqiu@oemach.com
邮箱