技术干货

自动化导向机构U形导向槽类钣金零件来图加工方案:孔槽关系与毛刺控制

2026-08-14 技术干货

自动化导向机构U形导向槽类钣金零件来图加工方案:孔槽关系与毛刺控制

资料边界:本文为图纸线索或通用工艺的方案分析,不代表已完成订单或已验证的加工结果。文中尺寸沿用既有资料,实际用途、标注位置与验收要求须以受控图纸和项目确认资料复核。

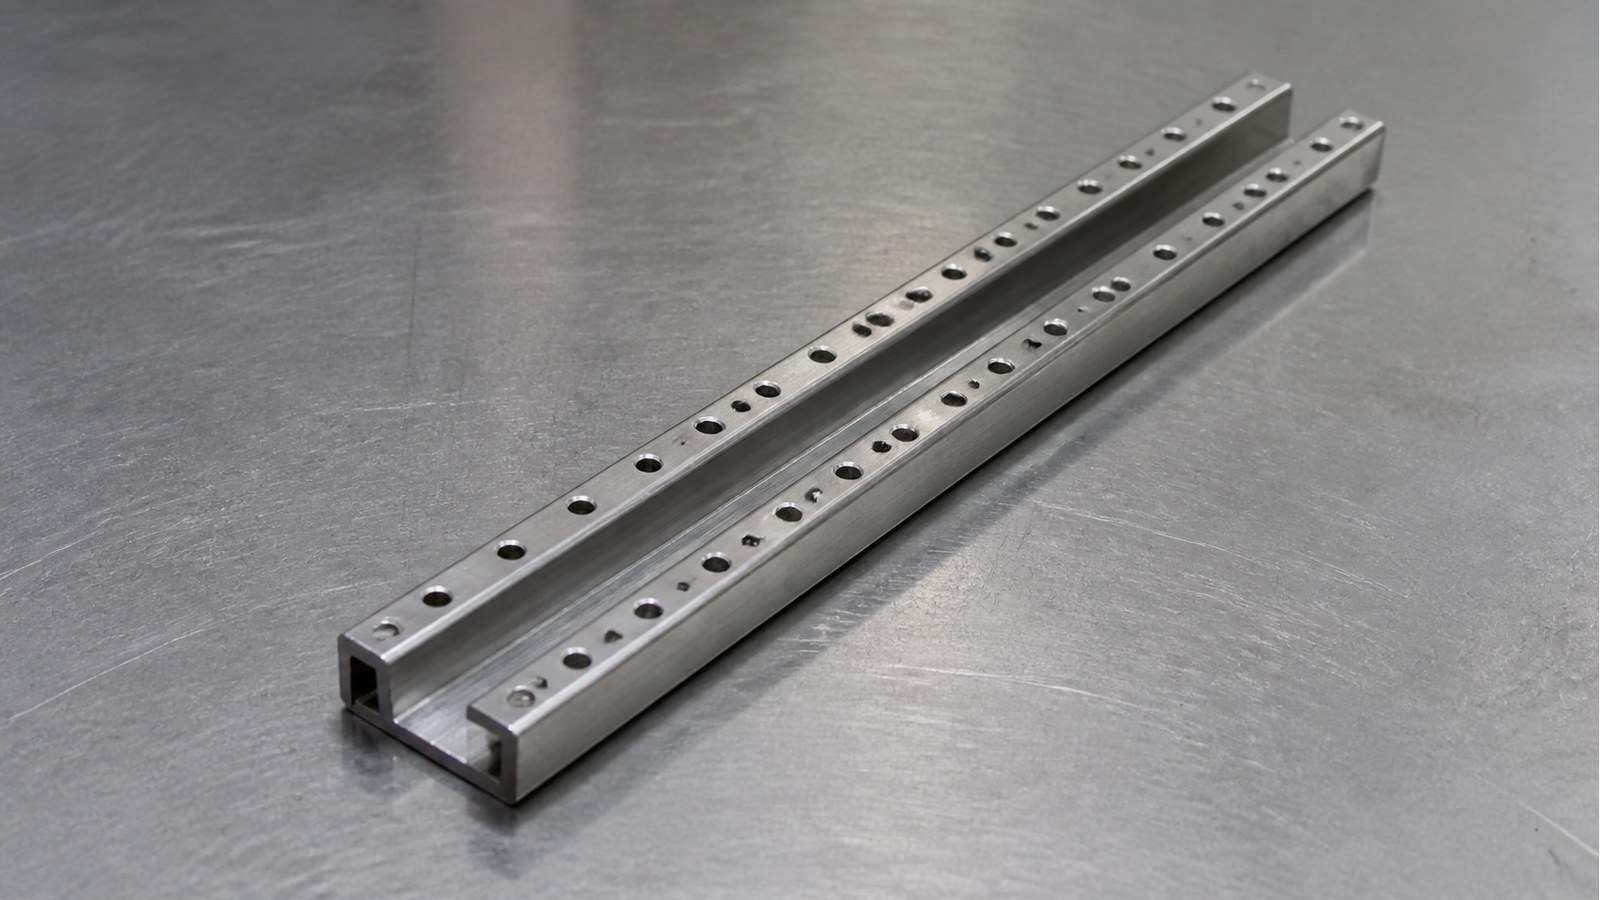
结合图纸中的U形薄壁截面、成列通孔、沉孔和中部螺纹孔,工艺评审人员将其判断为自动化导向机构中的U形导向槽类钣金零件,主要用于约束运动部件、连接侧向附件并保持孔槽装配关系。莱图加在此类不锈钢小批量加工中,通常先核对展开、孔位与折弯基准,再安排下料、孔加工、攻丝、折弯和去毛刺。

图纸可见数据摘要

资料段 既有标注与说明(待受控图纸复核)
1 图纸显示该自动化导向机构U形导向槽类钣金零件采用AISI 304不锈钢,总长300 mm、总宽70 mm、侧面高度40 mm、板厚3 mm;槽口宽38 mm,内侧标注宽33 mm,并具有60°成形夹角及9.5°局部角度。
2 孔系包括14×Φ7完全贯穿孔、Φ11深7 mm结构以及按240=6×40 mm布置的孔距标注,孔列间距为54.5 mm;中部设置3×M6-6H内螺纹,螺纹深12 mm,底孔Φ5、深19 mm。
3 图纸还显示210 mm、105 mm、40 mm、30 mm、26.8 mm、25 mm和18.5 mm等局部尺寸,并要求去除毛刺、棱边倒钝;未注公差采用IT12,其余尺寸、公差和工艺要求按受控图纸与试制评审确认。

自动化导向机构中的装配关系

工艺评审人员认为,槽底、两侧翼板和成列孔共同构成该零件的功能关系。若槽底承担导向或安装基准,折弯后槽宽与翼板姿态会影响运动间隙;若两侧孔用于连接附件,孔列相对槽底的位置偏移会造成装配干涉。涉及孔与配合件的尺寸关系时,应依据受控图纸确定公差带和装配间隙,而不能只按名义尺寸加工。[来源:ISO 286-1:2010]

对于图纸中的角度、轮廓及位置关系,工艺评审人员会把折弯后的截面状态纳入首件确认。形状、方向和位置要求应由图纸基准体系表达并在工艺中传递。[来源:ISO 1101:2017]

加工难点拆解

1. 薄壁下料后的平整性

3 mm厚AISI 304板材在下料、冲切或切削过程中容易受到热输入、残余应力和夹持力影响。工艺评审人员会控制下料顺序,并避免局部连续加工造成槽底翘曲。未单独给出线性和角度公差的尺寸,需要结合图样中的一般公差要求理解。[来源:ISO 2768-1:1989]

2. 孔列与折弯基准的传递

自动化导向机构U形导向槽类钣金零件的孔列分布在两侧翼板,折弯前孔位准确并不等于折弯后装配关系自然合格。工艺评审人员会统一展开基准、折弯定位边和孔位坐标,减少换基准带来的累计偏移。未单独标注的形位关系仍需在试制评审中明确功能边界。[来源:ISO 2768-2:1989]

3. 沉孔深度与薄壁余量

Φ11深7 mm结构与3 mm板厚并非简单的单层板沉孔关系,工艺评审人员会结合局部结构、加工方向及三维模型核对其真实形态,避免仅凭二维局部视图安排刀具。孔口处理需要兼顾紧固件贴合与边缘强度。

4. 不锈钢螺纹孔加工

3个M6-6H内螺纹位于薄壁成形件中,工艺评审人员关注底孔深度、有效螺纹深度、排屑和攻丝方向。加工后采用通止规或双方确认的量具方案复核,并保留首件确认记录。孔与螺纹的轴线关系若承担装配功能,应按受控图纸的基准要求执行。[来源:ISO 1101:2017]

5. 毛刺和棱边对导向功能的影响

孔口毛刺、折弯边锐口和局部翻边可能划伤线缆、滑动件或装配人员。图纸已明确去除毛刺和棱边倒钝,工艺评审人员会区分功能接触面与普通边缘,避免过度打磨改变孔口或装配边界。

工艺应对思路

工艺评审人员拟定的路线为:图纸与三维模型评审、板材确认、展开与下料、孔系预加工、螺纹加工、折弯成形、孔槽关系复核、去毛刺与棱边处理、清洁包装。

下料阶段统一槽底中心、端面和折弯线坐标;孔加工阶段尽量在平板状态完成便于定位的通孔和底孔;折弯阶段使用稳定定位边并核对回弹;成形后复核总宽、侧面高度、槽口宽、孔列间距和关键孔位。对于影响装配的表面纹理,应由技术文件明确评价方式,现场不以主观手感替代图样要求。[来源:ISO 21920-1:2021]

小批量交付与采购沟通

自动化导向机构U形导向槽类钣金零件进入小批量前,工艺评审人员建议采购方提供受控二维图、对应三维模型、装配方向和关键功能面说明。供需双方应确认沉孔朝向、折弯基准、螺纹使用侧、锐边接受状态和包装隔离方式。

试制阶段可形成首件确认记录、尺寸复核记录和过程检查记录。包装时,工艺评审人员会让零件之间增加隔离,避免不锈钢表面擦伤、翼板受压和槽口变形;标签只记录双方约定的常规追溯信息。

选厂逻辑总结

工艺评审人员认为,选择此类自动化导向机构零件供应方时,应重点查看薄壁不锈钢下料能力、折弯基准控制、孔系加工与攻丝经验、毛刺处理方法以及成形后的复核能力。报价差异需要结合工序边界、量具方案、表面保护和包装方式理解,不宜只比较单件价格。

QA

Q1:孔应该在折弯前还是折弯后加工?

工艺评审人员通常优先在平板状态加工便于定位的孔,但影响折弯后装配关系的孔位需要结合回弹与基准传递评审,必要时安排成形后修正或复核。

Q2:AISI 304薄壁件如何降低折弯变形?

工艺评审人员会控制下料应力、折弯顺序、定位边和模具间隙,并通过首件确认槽宽、侧高和孔列关系。

Q3:未注公差IT12是否适用于所有功能尺寸?

工艺评审人员不会这样理解。一般公差用于相应的未单独标注尺寸,装配、配合和功能尺寸仍应按受控图纸逐项确认。[来源:ISO 2768-1:1989]

Q4:毛刺处理会不会改变孔径?

不恰当的强力打磨可能影响孔口。工艺评审人员会采用受控的轻量去毛刺方式,并对功能孔进行处理后复核。

Q5:小批量询价需要提供哪些资料?

工艺评审人员建议提供受控二维图、对应三维模型、数量、装配方向、关键功能面、表面要求和交付节奏,以便核对自动化导向机构U形导向槽类钣金零件的工序边界。

177-0621-7614

177-0621-7614

24小时服务热线

微信咨询
微信二维码

扫码添加微信
备注"公司+姓名"

shiziqiu@oemach.com

shiziqiu@oemach.com

邮箱